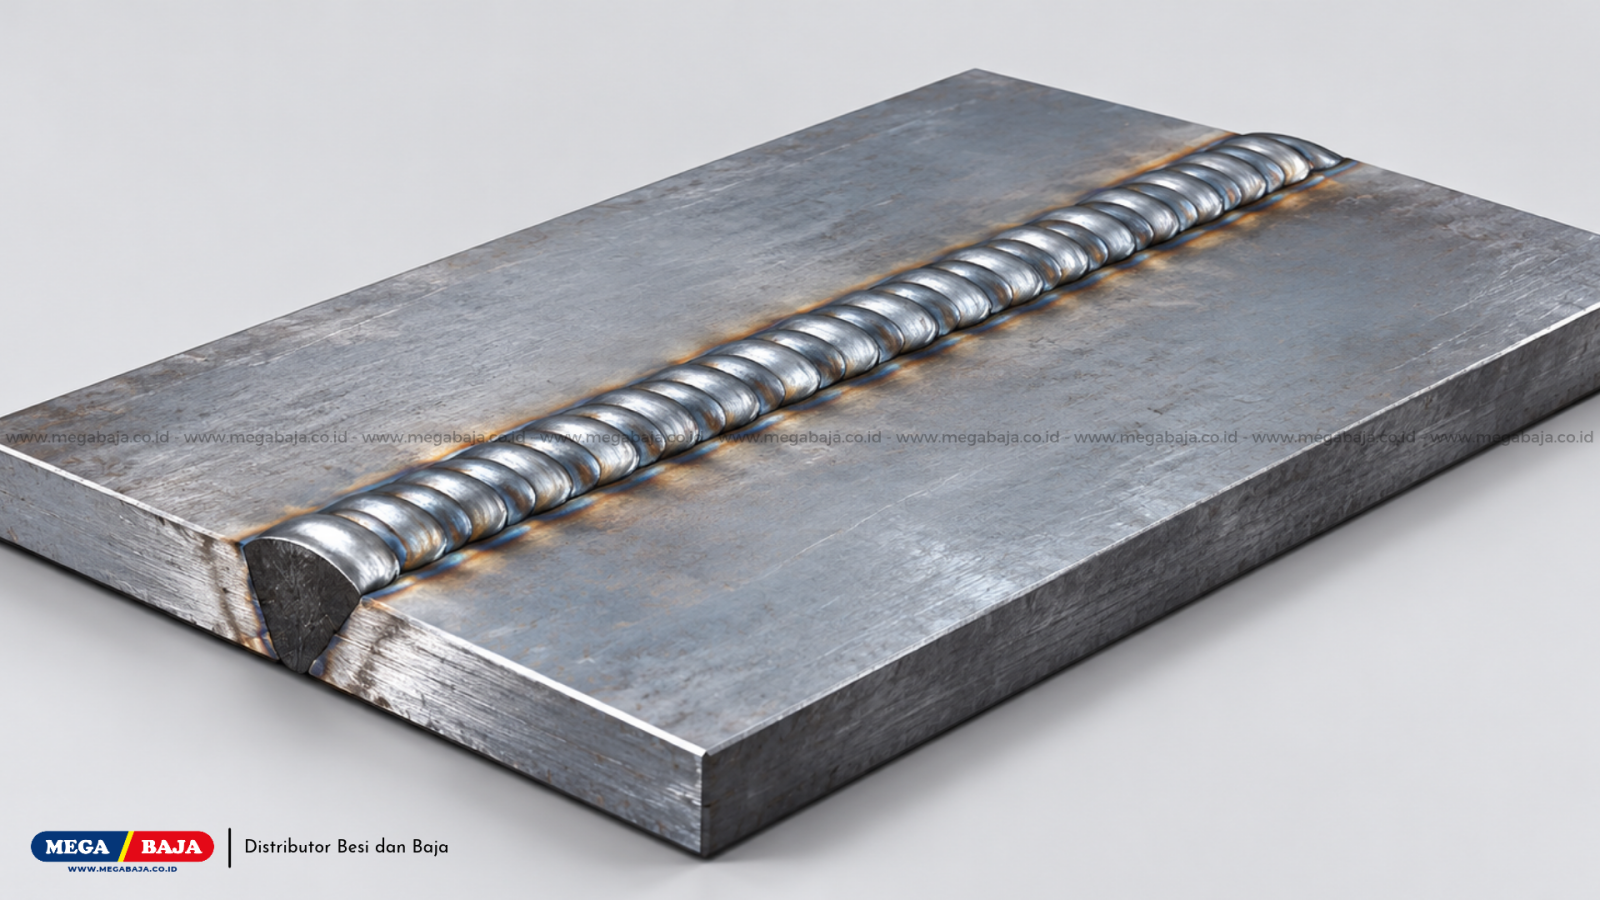

Mengelas merupakan salah satu keahlian teknik yang membutuhkan ketelitian tinggi, pemahaman material, serta penguasaan teknik dasar secara bertahap. Ketika Sobat baru memasuki dunia teknik fabrikasi atau manufaktur, memahami dasar posisi pengelasan adalah langkah awal yang sangat penting. Posisi pengelasan tidak hanya menentukan sejauh mana tingkat kesulitan suatu pengerjaan, tetapi juga sangat mempengaruhi kerapian hasil akhir serta kekuatan struktur logam yang disambung. megabaja.co.id
Di dunia industri, klasifikasi posisi pengelasan dirancang agar para praktisi memiliki standar operasional yang jelas. Secara teknis, klasifikasi ini membagi posisi berdasarkan bentuk geometri sambungan serta arah pengerjaannya.
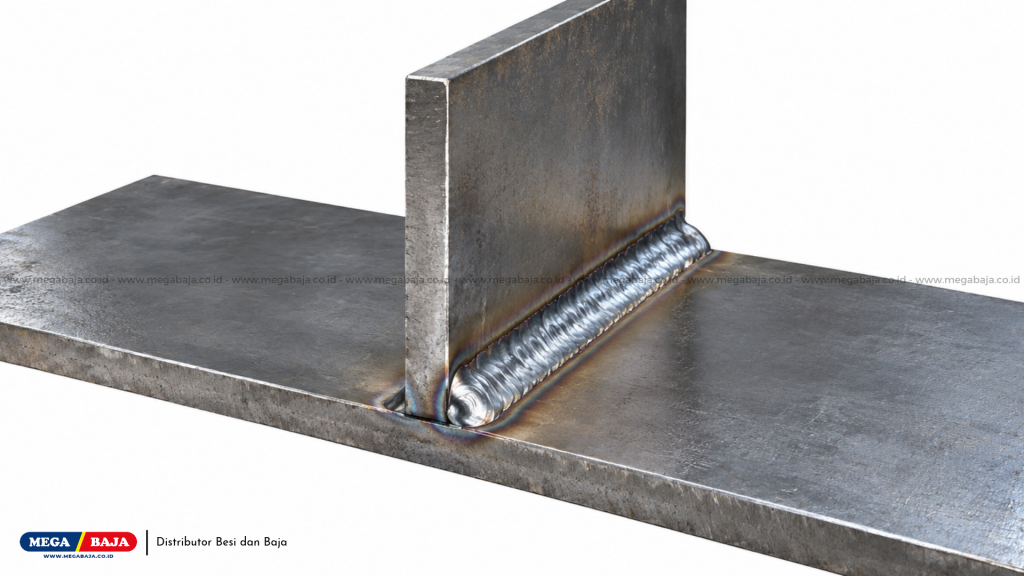
Dua jenis sambungan yang paling sering dijumpai adalah bentuk alur atau pipa sejajar yang dikenal dengan istilah Groove, serta sambungan sudut yang disebut Fillet.
Dengan menguasai dasar pengelasan ini, Sobat dapat merencanakan proses pengerjaan dengan lebih efektif, memilih peralatan yang tepat, serta mengantisipasi potensi kendala di area kerja.
Mengenal Jenis Sambungan Groove
Sebelum membahas tingkat kesulitan, Sobat perlu memahami dua kategori utama bentuk sambungan dalam pengelasan. Pembagian ini menjadi acuan dasar dalam membaca gambar teknik maupun menentukan prosedur keselamatan kerja.
Sambungan Groove Atau Alur
Sambungan Groove ditandai dengan kode huruf G. Kode ini digunakan untuk penyambungan dua pelat logam yang diletakkan sejajar atau sambungan pipa. Karakteristik utama dari sambungan ini adalah membutuhkan penetrasi las yang cukup dalam agar kedua material dapat menyatu dengan sempurna. Pengelasan jenis ini sering diterapkan pada pembuatan bejana tekan, konstruksi rangka baja berat, dan sistem perpipaan industri.
Sambungan Fillet Atau Sudut
Sambungan Fillet ditandai dengan kode huruf F. Sambungan ini digunakan pada dua material yang bertemu dan membentuk sudut, seperti bentuk T, bentuk L, atau sambungan tumpang tindih (lap joint). Pengelasan Fillet umumnya berfokus pada pengisian area sudut untuk memberikan daya rekat yang kuat antar permukaannya. Keterampilan menjaga ketebalan hasil lasan yang konsisten sangat diperlukan di sini.
Memahami Klasifikasi Posisi Pengelasan Dasar
Setelah mengenal jenis sambungannya, tahap selanjutnya adalah memahami posisi tubuh serta sudut pengelasan saat bekerja. Berikut adalah dua posisi dasar yang menjadi fondasi utama bagi setiap pengelas.
Posisi Datar Atau Flat
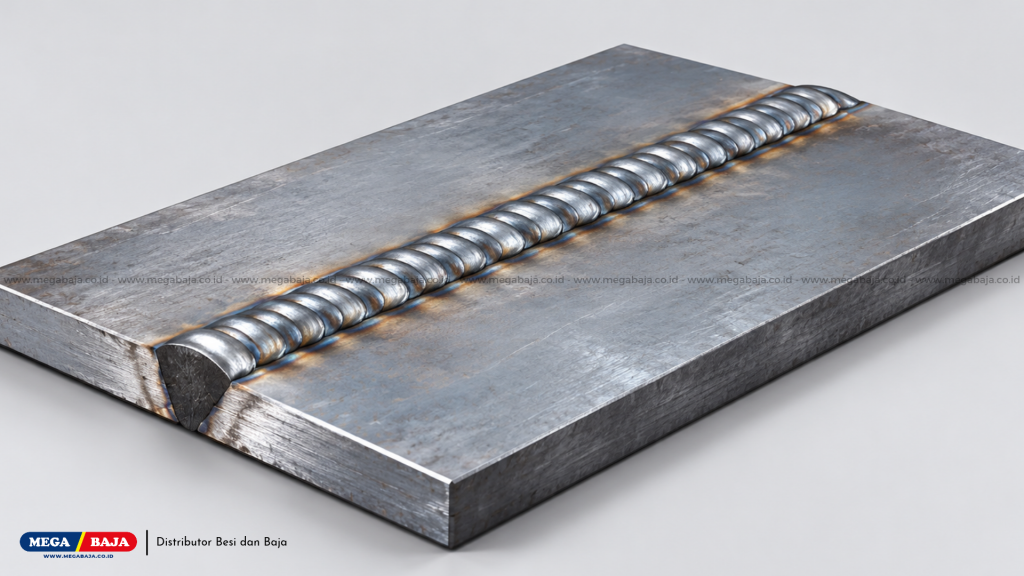
Posisi ini diberi kode 1G untuk sambungan alur dan 1F untuk sambungan sudut. Pada posisi flat, benda kerja berada tepat di bawah tangan pengelas. Gravitasi sangat membantu proses pengendapan cairan logam las sehingga lelehan elektroda mengalir dengan alami ke dalam celah sambungan.
Oleh karena itu, posisi 1G dan 1F dikategorikan sebagai posisi pengelasan yang paling mudah. Karakteristik posisi datar antara lain:
- Kontrol cairan logam las jauh lebih stabil karena dibantu gaya gravitasi.
- Risiko terjadinya cacat las seperti cairan yang menetes sangat minimal.
- Kecepatan pengerjaan cenderung lebih tinggi dibanding posisi lainnya.
- Sangat ideal sebagai tahap awal pelatihan bagi para pemula.
Posisi Mendatar Atau Horizontal
Posisi horizontal ditandai dengan kode 2G untuk alur dan 2F untuk sudut. Pada posisi ini, jalur pengelasan berjalan secara mendatar sejajar dengan dada pengelas. Tingkat kesulitan pada posisi ini sedikit lebih tinggi dibanding posisi flat.
Sobat harus menjaga kestabilan tangan agar cairan logam las tidak meleleh ke arah bawah akibat dorongan gravitasi. Beberapa hal penting yang perlu diperhatikan pada posisi mendatar meliputi:
- Pengaturan sudut elektroda yang tepat untuk menahan lelehan logam.
- Pengaturan arus listrik yang pas agar penetrasi tetap optimal tanpa merusak bentuk permukaan.
- Kecepatan jalan elektroda yang stabil guna mencegah penumpukan cairan di bagian bawah sambungan.
Contoh Perhitungan Sederhana Kebutuhan Kawat Las
Guna memberikan gambaran praktis dalam perencanaan kerja, Sobat bisa membuat estimasi kebutuhan kawat las secara manual. Perhitungan ini bertujuan agar penyediaan bahan di area kerja berjalan efisien.
Misalkan Sobat memiliki pekerjaan pembuatan rangka besi dengan total panjang sambungan sudut sebesar 20 meter. Jika untuk setiap 1 meter sambungan dibutuhkan rata rata 0,15 kg kawat las, maka perhitungan total kebutuhannya adalah sebagai berikut:
Langkah 1: Tentukan total panjang sambungan = 20 meter
Langkah 2: Tentukan pemakaian rata rata per meter = 0,15 kg
Langkah 3: Hitung total kebutuhan dasar = 20 meter dikali 0,15 kg = 3 kg
Guna mengantisipasi adanya sisa potongan kawat las yang tidak terpakai (spatter atau stub end), Sobat dapat menambahkan faktor cadangan sebesar 10 persen:
Faktor cadangan = 10 persen dikali 3 kg = 0,3 kg
Total kawat las yang disiapkan = 3 kg ditambah 0,3 kg = 3,3 kg
Perhitungan di atas merupakan skema simulasi berbasis pengetahuan dasar untuk keperluan estimasi awal. Pada kenyataannya di lapangan, angka konsumsi kawat las dapat bervariasi tergantung pada ketebalan material, jenis mesin las yang digunakan, teknik pengelasan, serta tingkat keterampilan tenaga kerja di lokasi project.
FAQ Mengenai Posisi Pengelasan
Apa arti kode angka dan huruf pada istilah posisi pengelasan?
Kode angka menunjukkan tingkat posisi dan kesulitan, seperti angka 1 untuk posisi datar dan angka 2 untuk posisi horizontal. Sedangkan kode huruf menunjukkan bentuk jenis sambungannya, yaitu huruf G untuk Groove (alur) dan huruf F untuk Fillet (sudut).
Mengapa posisi 1G dianggap paling mudah untuk pemula?
Posisi 1G paling mudah karena benda kerja berada tepat di bawah tangan. Gaya gravitasi membantu menahan lelehan kawat las agar tetap berada di area sambungan, sehingga pengelas lebih mudah mengontrol kestabilan busur las.
Bagaimana cara mencegah lelehan las jatuh pada posisi 2G?
Untuk mencegah lelehan jatuh pada posisi 2G, Sobat perlu mengatur sudut elektroda sedikit mengarah ke atas sekitar 5 sampai 10 derajat. Selain itu, gunakan arus listrik yang pas dan jaga kecepatan ayunan elektroda agar konsisten.
Langkah Selanjutnya Dalam Proyek Sobat
Memahami posisi pengelasan serta perhitungan kebutuhan material dengan baik akan membuat pekerjaan fabrikasi berjalan lebih lancar dan terstruktur. Jika Sobat membutuhkan informasi lengkap mengenai ketersediaan material besi dan baja berkualitas untuk mendukung proyek konstruksi Anda, silakan hubungi layanan pelanggan di kontak 6282133558474 untuk menanyakan Lokasi dan Nomor Marketing di officialmegabaja.com.
Semoga setiap proses pengerjaan yang Sobat jalani selalu diberikan kelancaran, keselamatan kerja yang optimal, serta menghasilkan karya struktur yang kokoh, presisi, dan bermanfaat bagi sesama.
